废旧锂电池回收的酸浸工段,排出的废水pH值在2~5、总溶解固体(TDS)约13000mg/L,水里同时溶着硫酸根、锂、钠、铁、铝、氟。这类高盐酸性废水被不少污水站视为难啃的一类水:反渗透(RO)受渗透压限制,浓缩倍数上不去;MVR蒸发器的换热管在高硬度、强酸条件下容易结垢堵管,得频繁停机酸洗。
一、RO和MVR各自卡在哪
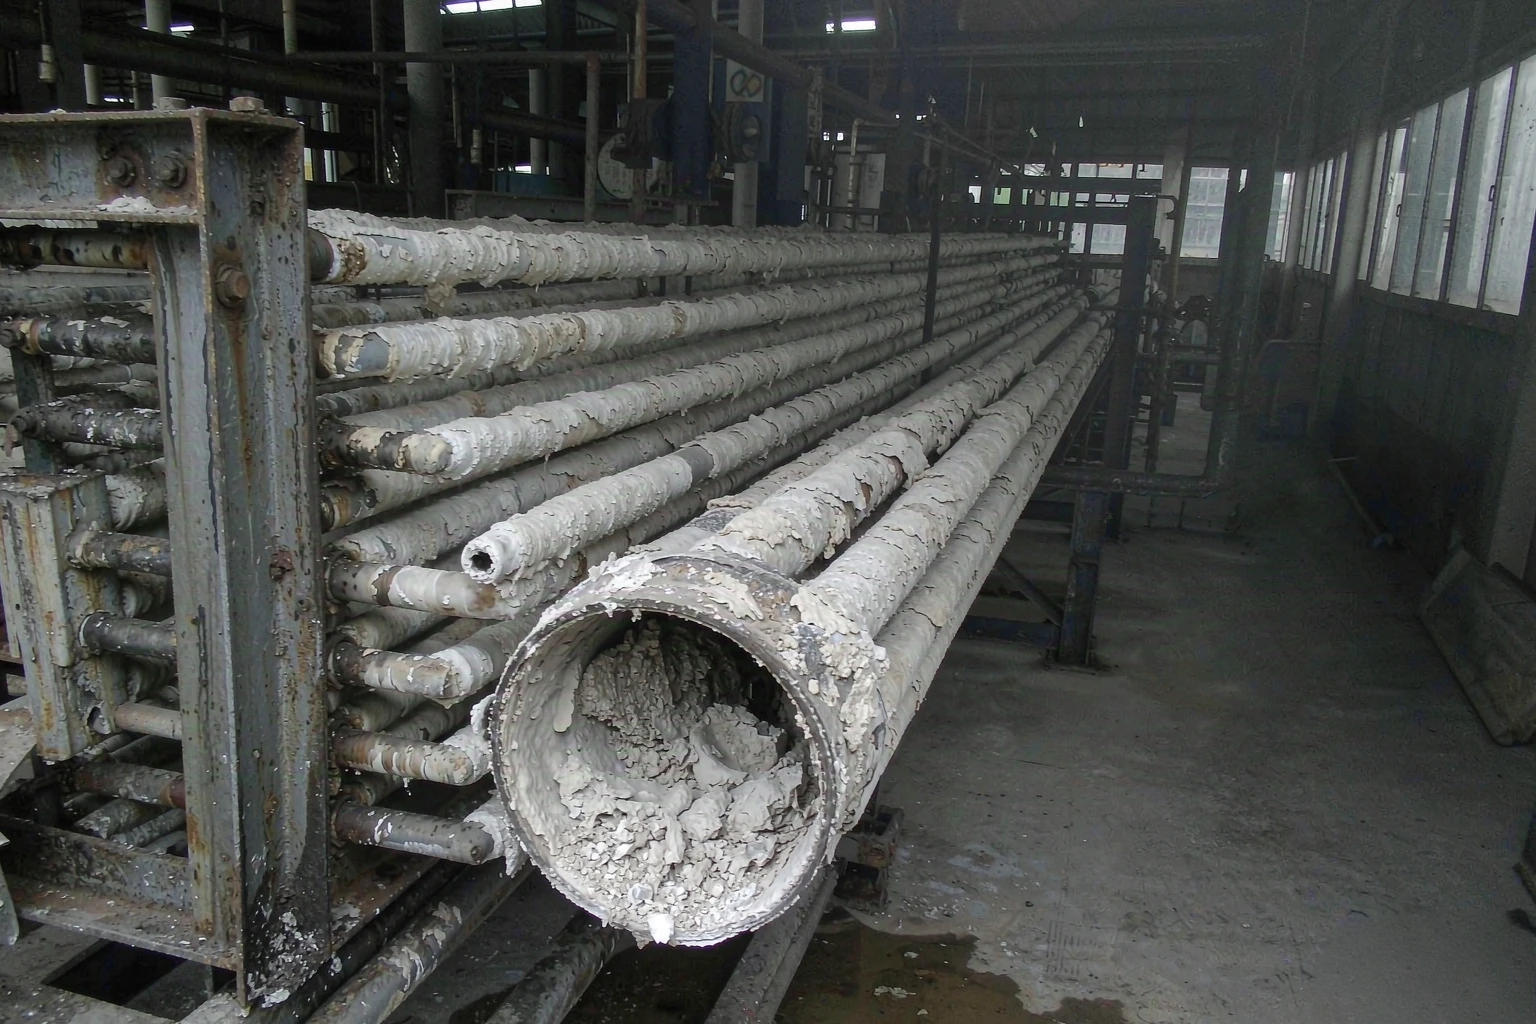
反渗透(RO)靠压力克服渗透压,进水含盐量越高,膜两侧需要的推动压力越大,压力顶到设备和能耗的上限,浓缩倍数就只能停在那里,浓水量减不下来,后端依然留着一大摊水。含盐量到13000mg/L这个量级,RO能实现的浓缩倍数有限,酸性水质对膜寿命同样不友好。MVR蒸发器处理高盐废水本身没有问题,它用压缩机把二次蒸汽提压后送回换热器,靠蒸汽潜热加热料液,常规工况下能耗很低,是成熟工艺。问题出在它依赖换热面传热,料液在换热面上被加热,局部温度和浓度同时升高,硫酸盐、氟化物这类物质容易在管壁析出,长成一层致密垢层。垢层一出来,传热系数下降、蒸发量衰减、压缩机负荷上升,最后只能停机酸洗,一次清洗少则停一天,多则两三天,清洗药剂、人工、停产损失一起算进去,运维成本很难控住。这不是设备质量的问题,而是高温蒸发路线在这类水质下的固有短板。
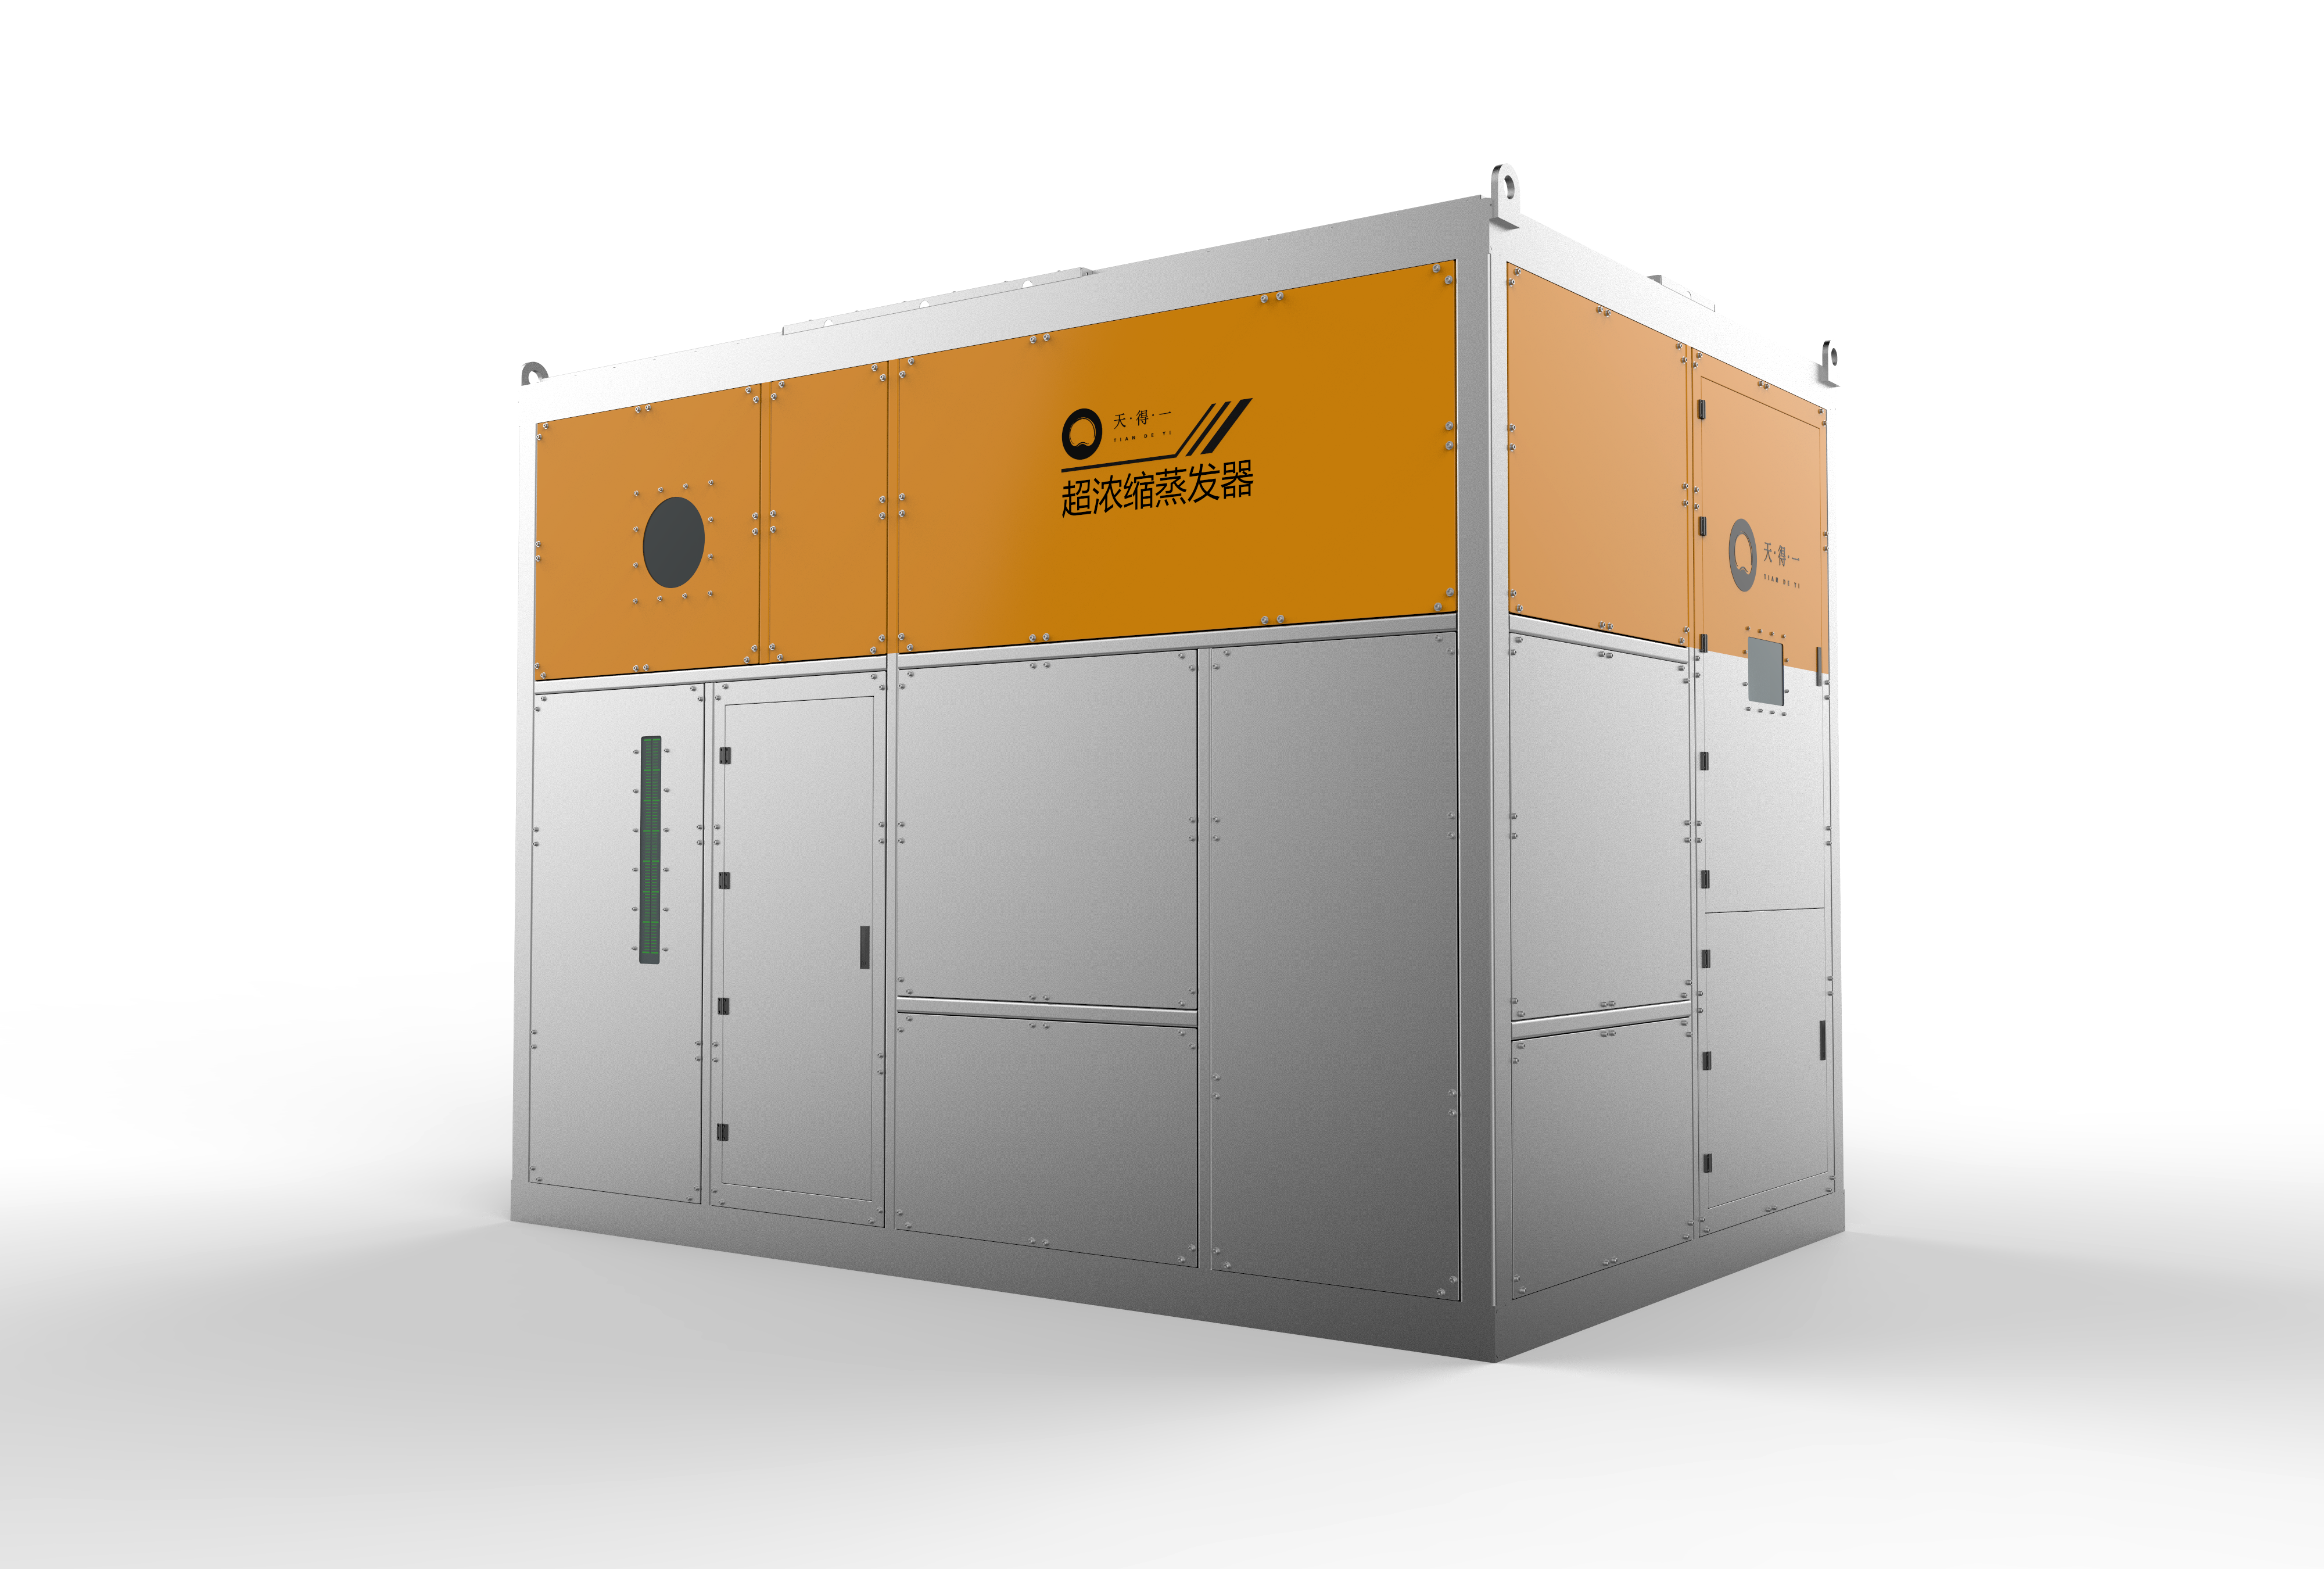
水的沸点随压力降低而下降,天得一超浓缩蒸发器用真空负压把设备内部压力抽低,同时用热泵提升二次蒸汽的品位、回去加热料液,蒸汽潜热在系统里循环使用,不必靠外部蒸汽持续补热。设备在负压状态下运行,废水在30~45℃就能沸腾蒸发。温度低带来一个直接结果:盐类结晶析出的驱动力被压得很低,没有结晶,就没有垢层,这是低温蒸发与高温蒸发在原理上的根本差别。
二、超浓缩蒸发器产品特点
一、无换热管:设备取消了传统蒸发器内的换热管束,管束本来就是结垢和堵管的高发部位,从结构上把它拿掉,等于直接消掉那个位置,也就不存在为清洗反复停机的问题。
二、特种防腐材质:针对pH接近1的强酸、高氟工况,设备可选用钛材、双相钢等防腐材质,并按废水的实际腐蚀性定制,硫酸体系、高氟离子这类对普通不锈钢极不友好的水质,材质选对了设备寿命才有保障——这一步比工艺路线本身更容易被忽略。
三、高浓缩比:低温路线不受渗透压限制,废液减量率可以做到90%~95%,以电池回收酸性废水为例,浓水硫酸盐含量能浓缩到13.5%以上,返回生产系统回用;产水电导率≤10μs/cm,可以接进纯水制备系统,浓水回厂内、产水回系统,在系统内部形成回用闭环。
低温蒸发不是万能方案,选型主要看三个维度。
一看水质腐蚀性,pH长期低于3、含氟或高浓度氯离子,普通材质蒸发器的寿命很短,低温工艺叠加防腐材质的优势明显。
二看水量与浓缩要求,中小水量、要求高倍浓缩减量、后端还要把浓水送回生产系统的场景,单套设备就能解决。
三看回用目标,如果业主对浓水盐含量、产水水质有硬指标,没有渗透压限制的低温路线更容易达标。
反过来,如果是超大水量、只需要常规脱盐的工况,多效蒸发或MVR在单位处理成本上依然占优,选型要算全生命周期总账,不能只看设备报价。