磷酸铁锂正极材料的窑炉烧结,以及后段焚烧工序,尾气温度高、含尘含硫、风量还大,以常见产线为例:多条窑炉的尾气经焚烧炉燃烧、换热降温后,出口烟温仍在200℃左右,设计风量可达60000 Nm³/h,污染物以二氧化硫、氮氧化物和粉尘颗粒物为主。
一、窑炉尾气治理难点
污染物清单并不复杂——颗粒物、二氧化硫、氮氧化物,加上少量挥发性有机物,颗粒物加重后端设备的堵塞与磨损,酸性气体需要碱性吸收,挥发性有机物则要靠更长停留时间或吸附段兜底。
真正的麻烦是工况:入口温度常见100~200℃,含尘含硫,气量随生产节拍波动,循环水洗涤是最常用的手段,但废气温度高,循环水温会逐步升高,洗涤效率跟着下滑,末端排放就容易逼近限值。不少项目「验收能过、跑两三个月就吃力」,原因就在这里。
二、窑炉尾气治理工艺
|
入口工况 |
工艺组合 |
关键设计 |
|
≤150℃、含尘含硫、6万风量 |
洗涤塔+换热器+风机+排风 |
废气先急冷降温,再进洗涤塔喷淋净化,换热器回收余热 |
|
100~120℃、含尘量高 |
水洗塔+管式换热器+(预留两级活性炭)+风机 |
管式换热器持续给循环水降温,保住洗涤效率 |
|
200℃、多条窑炉、含SO₂/NOₓ/粉尘 |
急冷塔+一级碱洗+二级水洗+除雾过滤器+二级活性炭吸附箱+后置风机 |
急冷保护后端,碱洗脱酸,吸附段兜底 |
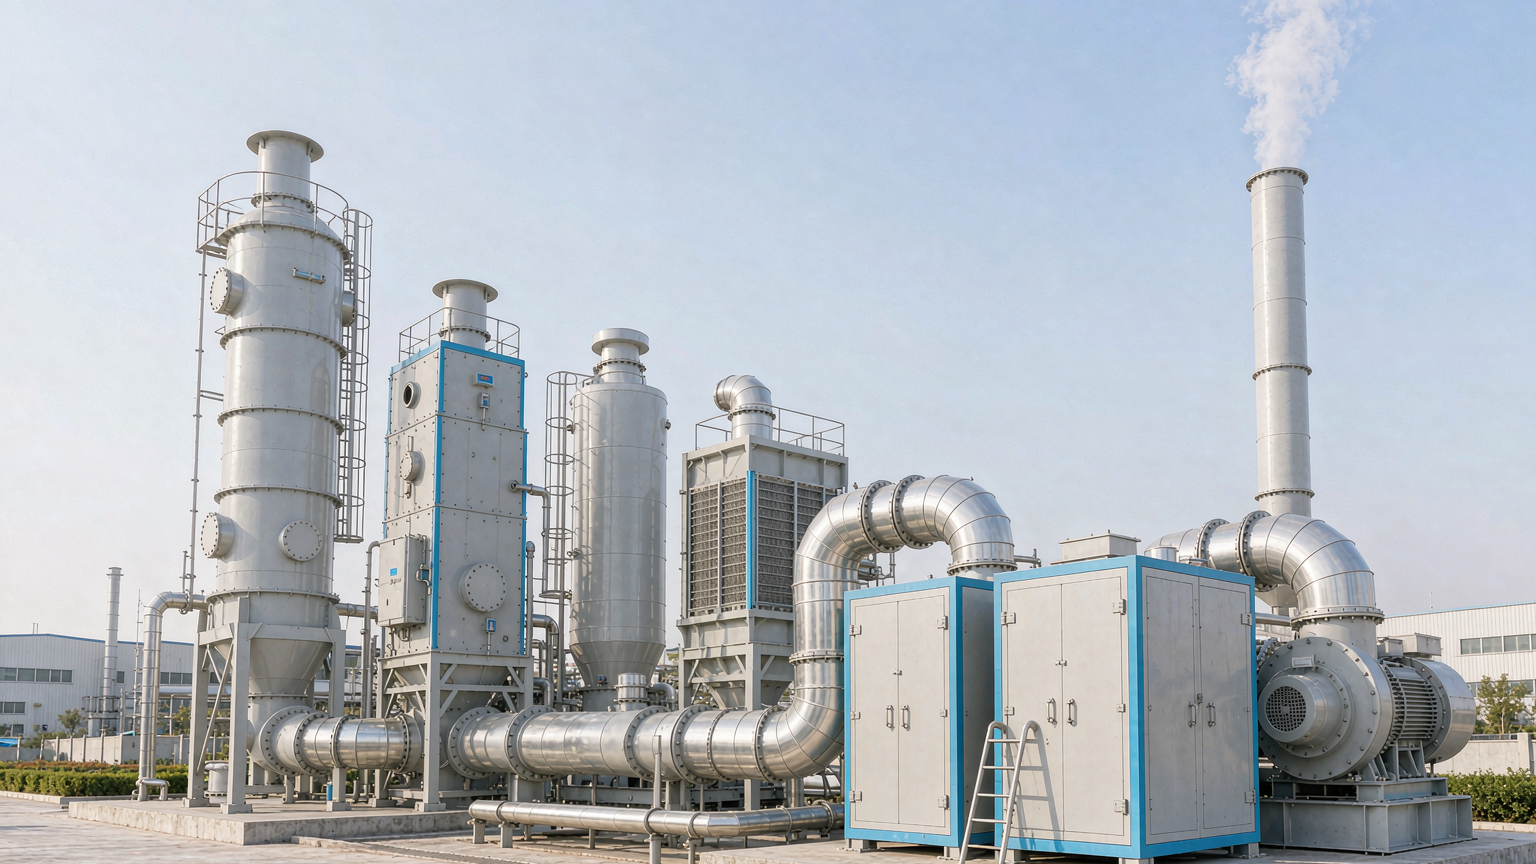
200℃这类高负荷工况,链条会拉得长一些:急冷塔先把烟温压下来,避免高温损伤后端的除雾器、活性炭和风机;一级碱洗脱除酸性气体,二级水洗进一步净化;除雾过滤器拦住水雾夹带,减轻后段负担;最后两级活性炭吸附箱对挥发性有机物兜底,再由后置风机排出。各段职责不重叠,温度和污染物逐级下降。
三、窑炉尾气治理选型要点
✅ 方案不唯一:工艺组合无标准答案,以现场实测数据为准
✅ 开工必核 6 项参数:烟温 & 波动、粉尘量与黏性、酸性气体浓度、风量 & 波动、VOCs、远期提标需求,决定急冷 / 碱洗 / 吸附配置
✅ 配套别漏两项:大风量连续运行选管式换热器;除雾器、活性炭箱预留检修空间
✅ 高湿黏粉尘先预处理,防止洗涤塔糊塔结垢
✅ 高浓度复杂 VOC:不只用活性炭,考虑浓缩 / 回收降成本
✅ 简单工况简化工艺:低温低尘单一酸性气体,无需全套高温处理链路
常见问题
问:200℃烟气能不能不经降温直接洗涤?答:不建议。高温会加速设备老化并降低吸收效率,急冷段的作用是把温度带进工艺窗口。
问:活性炭为什么放在最后?答:前面几级把粉尘和酸性气体降下来,吸附材料的使用寿命才可控。